 materiały partnera
Odlewnia to zakład, w którym ciekły metal jest wlewany do form, a po zastygnięciu uzyskuje się gotowy element lub półfabrykat. Alwro S.A. z Wrocławia specjalizuje się w odlewach z metali nieżelaznych, czyli ze stopów miedzi, aluminium i cynku. Według informacji ze strony firmy jej działalność sięga 1946 roku, od 1991 roku funkcjonuje jako spółka prywatna, a jakość potwierdza system zarządzania zgodny z normą ISO 9001:2015. Zakres usług obejmuje odlewanie różnymi metodami, w tym kokilowe, piaskowe, ciśnieniowe i odśrodkowe, obróbkę cieplną i cieplno-chemiczną, obróbkę mechaniczną, taką jak toczenie i frezowanie, projektowanie oprzyrządowania odlewniczego oraz badania właściwości mechanicznych. Firma dysponuje własną modelarnią, laboratorium i działem kontroli jakości, co pozwala prowadzić proces od projektu formy po odbiór gotowych wyrobów. Obsługuje branże motoryzacyjną, lotniczą, stoczniową, chemiczną, energetyczną, budowlaną i maszynową. Dla klienta ważne jest to, że jedna firma potrafi wykonać odlew i dokończyć go obróbką, co skraca czas realizacji i ułatwia kontrolę jakości. Przy zamówieniu należy przygotować rysunek techniczny lub model, określić materiał, wymagane właściwości, tolerancje i serię. Odlewnia doradza w doborze technologii: odlewy piaskowe sprawdzają się w małych seriach i dużych elementach, kokilowe w średnich seriach, a ciśnieniowe w dużych seriach drobnych części o wysokiej dokładności. Istotne są też badania: pomiary twardości, wytrzymałości i składu chemicznego pozwalają potwierdzić zgodność z wymaganiami. Dobrą praktyką jest ustalenie z odlewnią kryteriów odbioru, takich jak dopuszczalne wady, jeszcze przed rozpoczęciem produkcji. Dzięki temu unika się sporów i reklamacji. Przy zamawianiu odlewów warto uzgodnić z odlewnią sposób dokumentowania jakości: certyfikaty materiałowe, wyniki badań wytrzymałości i raporty pomiarowe. Dla elementów pracujących pod dużym obciążeniem istotne są także badania nieniszczące, które wykrywają wewnętrzne wady, takie jak porowatość. Dobrze jest ustalić termin i sposób dostawy, bo transport ciężkich elementów wymaga odpowiedniego zabezpieczenia.
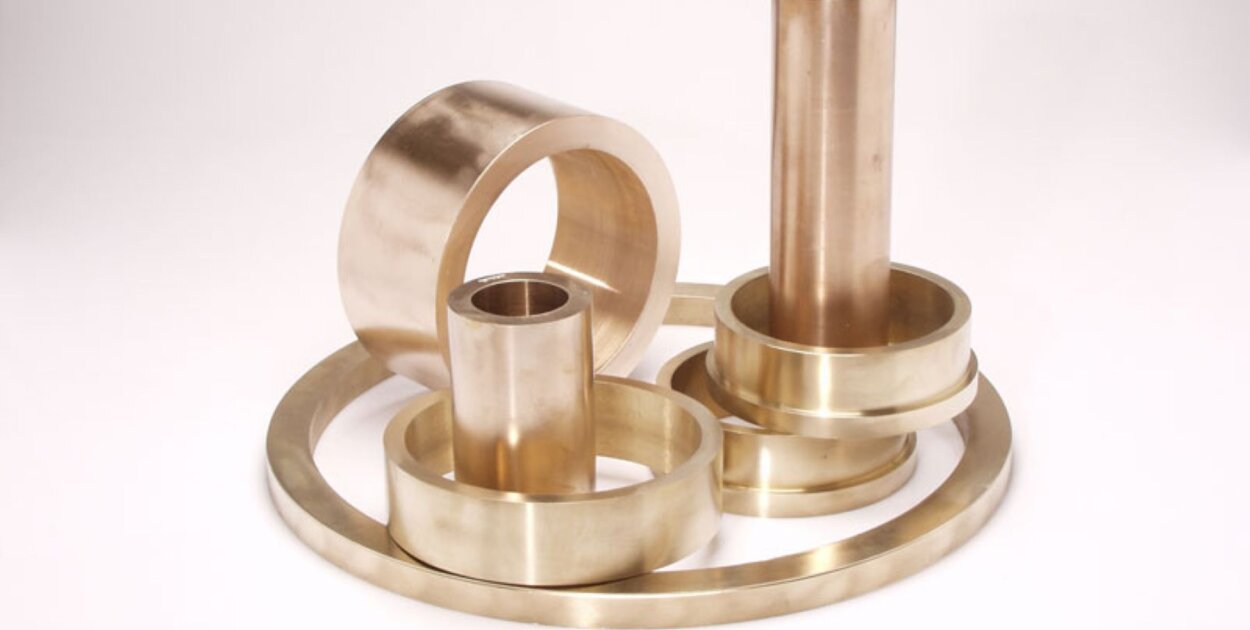
Odlewy dzieli się na techniczne, wykorzystywane w maszynach i urządzeniach, oraz artystyczne, takie jak rzeźby, tablice pamiątkowe, medale i elementy dekoracyjne. Odlewy wykonuje się z różnych materiałów. Żeliwo szare jest tanie i dobrze tłumi drgania, dlatego służy do korpusów i podstaw maszyn. Żeliwo sferoidalne ma wyższą wytrzymałość i udarność. Stopy aluminium cechuje niska masa i dobra przewodność cieplna, a brązy są odporne na ścieranie i korozję, więc stosuje się je na tuleje, wałki i pierścienie. Według informacji z oferty Alwro odlewnia produkuje odlewy techniczne w technologiach formy skorupowej, piaskowej i ciśnieniowej, a także artystyczne. Dysponuje własną modelarnią, laboratorium i kontrolą jakości, a o jej podejściu mówi się, że łączy tradycję rzemiosła z nowoczesnymi technologiami. Obsługuje branże motoryzacyjną, energetyczną, budowlaną i maszynową. Wybór technologii zależy od wielkości serii, masy odlewu, złożoności kształtu i wymaganej dokładności. W formie piaskowej model odciska się w piasku z lepiszczem, co pozwala wykonać duże i skomplikowane elementy, ale powierzchnia jest bardziej chropowata. Forma skorupowa daje lepszą dokładność wymiarową i gładszą powierzchnię. Odlewanie ciśnieniowe polega na wtłaczaniu ciekłego metalu pod ciśnieniem do formy stalowej, co pozwala uzyskać dużą powtarzalność i cienkie ścianki, ale wymaga kosztownego oprzyrządowania. Po odlaniu elementy się oczyszcza, usuwa nadlewy i poddaje obróbce, aby uzyskać wymagane wymiary. Zamawiając odlewy, trzeba przekazać rysunki, wymagania materiałowe, ilość i termin, a także ustalić zasady odbioru i badań. Dla odlewów artystycznych istotne są projekt, wzór i sposób wykończenia powierzchni, na przykład patynowanie. Warto pamiętać, że dobry model lub rysunek to połowa sukcesu: dokładne wymiary, naddatki na obróbkę i kąty pochylenia ścianek wpływają na jakość odlewu i koszt. Odlewnia doradza w zakresie konstrukcji, by ograniczyć ryzyko wad, takich jak jamy skurczowe. W przypadku odlewów artystycznych istotne są wzór, wykończenie i patyna, a także kontakt z projektantem na każdym etapie.
Wiele części maszyn, takich jak wały, koła zębate czy tuleje, musi mieć twardą powierzchnię odporną na ścieranie i jednocześnie wytrzymały, plastyczny rdzeń, który znosi uderzenia. Taki efekt można uzyskać przez hartowanie indukcyjne. Metoda polega na tym, że wybrane obszary elementu są szybko nagrzewane prądami indukcyjnymi, a następnie gwałtownie chłodzone, co zmienia strukturę stali tylko w warstwie wierzchniej. Rdzeń pozostaje miękki, a powierzchnia staje się twarda i odporna na zużycie. Według informacji spółki Alwro firma wykonuje hartowanie powierzchniowe stali i żeliwa na urządzeniu o mocy siedemdziesięciu pięciu kilowatów, które pozwala obrabiać wały o średnicach od piętnastu do stu siedemdziesięciu milimetrów i wysokości do tysiąca stu milimetrów, tuleje o średnicy wewnętrznej od dwudziestu pięciu do stu dwudziestu milimetrów oraz koła zębate do dziewięciuset milimetrów średnicy, metodą ząb po zębie lub poprzez nagrzewanie wieńca. Usługa obsługuje takie branże jak motoryzacja, kolejnictwo, górnictwo i hydraulika, a obrabiane elementy to wały, koła zębate, tuleje, koła łańcuchowe, sworznie, płyty i tarcze. Zalety w porównaniu z hartowaniem w piecu to miejscowość działania, krótki czas, niewielkie utlenienie powierzchni i mniejsze odkształcenia, a komputerowe sterowanie pozwala regulować moc, prędkość posuwu i intensywność chłodzenia oraz archiwizować parametry procesu. Do hartowania nadają się stale o odpowiedniej zawartości węgla, więc przed zleceniem trzeba podać gatunek materiału i wymagania dotyczące twardości oraz głębokości warstwy. Po hartowaniu często stosuje się odpuszczanie, które zmniejsza naprężenia. Kontrola obejmuje pomiar twardości i ocenę struktury. Po hartowaniu dobrze jest przeprowadzić kontrolę: pomiar twardości w kilku punktach, ocenę głębokości warstwy i sprawdzenie, czy nie wystąpiły pęknięcia hartownicze. Dla elementów wrażliwych na odkształcenia wymagana bywa dodatkowa obróbka mechaniczna po hartowaniu, dlatego warto zostawić naddatki. Producent może doradzić, jakie parametry procesu dobrać do gatunku stali.